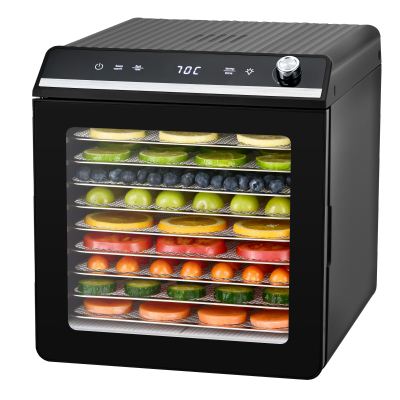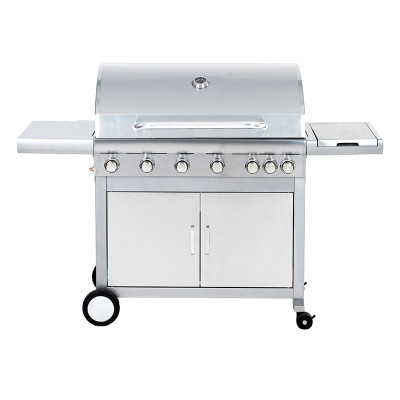
El proceso de fabricación de electrodomésticos para fabricantes de equipos originales (OEM): desde el diseño del molde hasta la carga del contenedor.
Para la mayoría de los importadores y marcas blancas, el proceso de fabricación de electrodomésticos OEM es una incógnita: conocen el presupuesto, la muestra y la fecha de entrega, pero las semanas intermedias pueden determinar el éxito o el fracaso de un proyecto. Comprender con exactitud cómo un electrodoméstico de cocina pasa del diseño técnico al embalaje final no es una tarea opcional; es la diferencia entre negociar desde una posición de ventaja y verse sorprendidos por retrasos en la fabricación, una calidad inconsistente o la falta de certificación. Esta guía técnica describe el proceso completo de fabricación OEM de pequeños electrodomésticos de cocina: las seis etapas, el equipo necesario, los puntos de control de calidad, los requisitos de certificación y los plazos realistas, para que los compradores puedan evaluar la capacidad de una fábrica antes de comprometerse y gestionar cada hito una vez que comience la producción. Todos los programas de fabricación de pequeños electrodomésticos siguen la misma estructura básica, ya se trate de un deshidratador de alimentos, una freidora de aire o una parrilla eléctrica. Las etapas difieren en duración y proporción de costos, pero la secuencia es fija: el estudio de viabilidad de ingeniería precede a la fabricación de herramientas, la fabricación de herramientas precede a la producción de componentes y la producción de componentes precede al ensamblaje y las pruebas. Las seis etapas de un programa de electrodomésticos OEM: La mayoría de los fallos de los fabricantes de equipos originales (OEM) se remontan a la Etapa 1 o la Etapa 2: decisiones tomadas antes de fabricar el primer molde. El error más común es considerar la muestra aprobada como la especificación: la muestra demuestra que el diseño funciona, pero solo el control de procesos demuestra que la fábrica puede reproducirlo en serie. Un programa OEM comienza con un informe escrito del producto, no con una idea vaga. Este informe debe especificar la categoría, la capacidad, la potencia, el voltaje y la frecuencia, el tipo de enchufe, el material de la carcasa, las piezas en contacto con alimentos, el idioma del embalaje y las certificaciones objetivo. Las fábricas que realizan trabajos OEM serios someten cada informe a una revisión DFM (diseño para la fabricación) antes de comenzar el proceso de corte, generalmente entre 1 y 3 días después de recibir los archivos CAD. Los ingenieros de DFM verifican la uniformidad del espesor de la pared, los ángulos de desmoldeo, la ubicación de la compuerta, la posición de los pasadores eyectores y la selección de materiales. El objetivo es detectar problemas que podrían causar marcas de hundimiento, deformaciones, líneas de soldadura o daños por eyección en el molde. En una fábrica bien gestionada, la mayoría de las correcciones de DFM son menores —como ajustar un radio o añadir un grado de desmoldeo— y se resuelven con un solo intercambio de correos electrónicos. Omitir este paso es la causa más común de costosos retrasos en etapas posteriores del programa. Por qué el resumen es más importante que la muestra: El briefing es el contrato para los equipos de ingeniería, utillaje y control de calidad de la fábrica. Si se modifica el voltaje o el tipo de enchufe después de que comience la fabricación del utillaje, todas las decisiones posteriores —insertos del molde, cables de alimentación, etiquetas, archivos de certificación— deberán revisarse. Firme el briefing antes de solicitar el molde. El moldeo por inyección es la base de la fabricación de pequeños electrodomésticos: las carcasas, bandejas, ventiladores y estructuras internas de la mayoría de los electrodomésticos de cocina se fabrican con plástico moldeado. El molde —y no la línea de montaje— es la mayor inversión y la principal fuente de riesgo en los plazos de entrega de todo el proceso. La calidad del acero determina la vida útil del molde: el acero pretemplado P20 soporta aproximadamente 500 000 inyecciones o más con materiales sin carga, mientras que el acero H13, tratado térmicamente a 48-52 HRC, supera el millón de ciclos y es la opción correcta para programas de alto volumen. Las resinas reforzadas con fibra de vidrio o ignífugas desgastan las cavidades más rápidamente, lo que lleva a los fabricantes a optar por cavidades endurecidas o revestidas. La economía explica por qué gran parte de la fabricación de moldes para electrodomésticos se realiza en China: datos independientes de solicitudes de cotización (RFQ) de 2023-2024 muestran que el costo de los moldes chinos para un molde de electrodoméstico de cavidad única y complejidad media oscila entre US$8,000 y US$20,000, frente a los US$20,000-US$50,000 para moldes equivalentes fabricados en EE. UU., una diferencia de 2 a 2.8 veces que persiste incluso después de considerar la logística y los aranceles de importación. Los datos de una encuesta de la Asociación Estadounidense de Fabricantes de Moldes (AMBA) indican que alrededor del 70% de los moldes para electrodomésticos de los fabricantes de equipos originales (OEM) estadounidenses se originan en China, impulsados por esta ventaja combinada en costos y plazos de entrega. Una vez aprobados los moldes, comienza la producción de componentes. Una línea típica de producción de pequeños electrodomésticos consta de cuatro flujos de componentes paralelos que convergen en el ensamblaje final: Las fábricas integradas reúnen bajo un mismo techo el moldeo, el hardware, los motores y la electrónica. Esto es importante para los compradores, ya que la responsabilidad de la calidad recae en un único sistema: la inspección de entrada (IQC) verifica las materias primas y la inspección en proceso (IPQC) comprueba cada etapa antes de que comience la siguiente. Una fábrica que subcontrata el moldeo o la fabricación de motores no puede ofrecer la misma trazabilidad. Los electrodomésticos de cocina se caracterizan por el calor, por lo que la cadena de calefacción merece una atención especial. Los elementos calefactores, los termostatos y los sensores de temperatura se preensamblan y prueban antes de llegar a la línea de producción. En el caso de productos con control de temperatura —deshidratadores con rangos de 35 a 75 °C, parrillas con termostatos ajustables, freidoras de aire con controladores PID digitales—, la calibración entre el sensor y el controlador se verifica en esta etapa, ya que es mucho más económico detectar una desviación de 5 °C en el banco de pruebas que después de fabricar 10 000 unidades. Los mazos de cables se cortan, se engarzan y se comprueba su continuidad. Los subconjuntos en contacto con alimentos (bandejas, depósitos, tolvas y juntas) se limpian e inspeccionan antes de su integración. En esta etapa, la fábrica también establece el registro de trazabilidad: se registran los números de lote de los materiales, componentes y subconjuntos para que cualquier problema de calidad en el campo pueda rastrearse hasta un lote de producción específico. La lección práctica para los compradores: soliciten un diagrama de flujo del proceso durante la auditoría de la fábrica. Una fábrica confiable puede mostrarles la ubicación de cada punto de inspección dentro del flujo. Si la respuesta es "inspección final al final", la calidad es un punto de control, no un sistema, y eso es una señal de alerta para la producción en masa. En la línea de montaje, los componentes convergen: se montan el motor y el ventilador, se instalan los elementos calefactores y los termostatos, se cablean los paneles de control, se ensamblan las carcasas y se preparan los accesorios para su embalaje. Destornilladores y dispositivos automatizados garantizan la uniformidad del montaje, pero lo más importante de esta etapa son las pruebas que se realizan en la línea. Secuencia de prueba estándar en línea para un electrodoméstico de cocina: Las pruebas al 100% en estas verificaciones de seguridad eléctrica son una práctica estándar en fábricas confiables: se realizan en cada unidad, no solo en una muestra. Esta es una pregunta clave en la auditoría: "¿Qué porcentaje de unidades se somete a una prueba de alta tensión?". Si la respuesta es inferior al 100%, la fábrica se basa en estadísticas, cuando usted debería basarse en garantías. Tras superar las pruebas funcionales, los productos pasan a la fase de embalaje: se colocan los manuales y accesorios, se ensamblan las cajas de regalo, se sellan las cajas maestras y se flejan los palés de exportación. Pero el embalaje no supone el final del control de calidad, sino el comienzo de una segunda ronda de pruebas centrada en el entorno de transporte. Los compradores siempre deben reservarse el derecho a una inspección previa al envío por parte de un tercero en la primera tanda de producción, e idealmente en cada tanda hasta que se demuestre la consistencia de la fábrica. El costo de una inspección previa al envío es una fracción del costo de un contenedor de productos no conformes. La certificación es la capa que une todo el proceso y debe decidirse en la Etapa 1, no descubrirse en la Etapa 6. Para un pequeño electrodoméstico de cocina, el conjunto de requisitos de cumplimiento generalmente incluye: El requisito reglamentario es sencillo: las unidades de producción deben ser idénticas a la muestra certificada. Cualquier modificación de los materiales, componentes o la construcción tras la certificación puede invalidar el informe de ensayo; por ello, la gestión de la configuración es una actividad de cumplimiento normativo real, no un mero trámite burocrático. Una fábrica que documenta los cambios y los verifica nuevamente protege el acceso al mercado del comprador, no solo su propia responsabilidad. Los plazos de entrega varían según la complejidad del producto, pero un cronograma representativo para un nuevo programa de electrodomésticos de cocina moldeados sería el siguiente: Los pedidos de fabricación por contrato (OEM) suelen comenzar en torno a las 500-1000 unidades por modelo, mientras que los programas de diseño y fabricación por contrato (ODM) de moldeo personalizado requieren más, ya que la inversión en el molde se amortiza en función del volumen del pedido. Los compradores deben presupuestar aproximadamente entre 3 y 5 meses desde la concepción del proyecto hasta la entrega del primer contenedor para un producto moldeado completamente nuevo, y mucho menos para los programas OEM de catálogos existentes donde ya existe el utillaje. La capacidad de fabricación es más fácil de verificar que de confiar en ella. Estas son las preguntas de auditoría que distinguen a las verdaderas fábricas OEM de las empresas comercializadoras que utilizan fotografías de fábrica: Nada de esto requiere que el comprador sea ingeniero de fabricación. Requiere hacer las preguntas correctas y prestar atención a los detalles: "Nuestra línea realiza una prueba de alta tensión de 1800 V en cada unidad y se conservan los registros durante 3 años" es una respuesta completamente diferente a "Tenemos control de calidad". Kangye ha desarrollado su programa OEM/ODM basándose en el principio de que la transparencia en la fabricación es una característica del producto. Nuestras instalaciones combinan capacidad de moldeo por inyección, procesamiento de componentes metálicos, líneas de ensamblaje y una estación de pruebas, lo que permite a los compradores acceder al sistema de calidad de cuatro etapas (IQC, IPQC, FQC y OQC) con un único punto de responsabilidad. Todos los productos de nuestra gama, desde la serie de deshidratadores de alimentos KYS-315 hasta las parrillas eléctricas y freidoras de aire, siguen el mismo proceso de desarrollo: bloqueo inicial, utillaje, producción piloto, producción en masa e inspección previa al envío, con archivos de cumplimiento de IEC 60335, CE, UL, CCC, RoHS y de contacto con alimentos gestionados por programa. Para los compradores, la ventaja práctica radica en que nuestros productos de catálogo —ya fabricados, certificados y en producción— pueden personalizarse (marca, embalaje, voltaje, enchufe y ajustes de características) sin necesidad de adquirir un nuevo molde. Esta es la diferencia entre un programa OEM de seis semanas para un modelo existente y un programa de cinco meses para uno completamente nuevo. El KYS-224 es un deshidratador de alimentos digital compacto que demuestra la disciplina de fabricación que hay detrás del programa OEM de Kangye: bandejas moldeadas con precisión y libres de BPA, un sistema de flujo de aire horizontal montado en la parte trasera y un control de temperatura calibrado de fábrica; el tipo de ingeniería que solo funciona cuando cada unidad pasa las mismas pruebas en línea. El catálogo de Kangye abarca deshidratadores de alimentos (de 5 a 22 bandejas), parrillas eléctricas, hornos freidora de aire, vaporeras, envasadoras al vacío y electrodomésticos para el cuidado de mascotas, todos disponibles con la misma flexibilidad OEM/ODM. Una sola fábrica, un solo sistema de calidad y un único marco normativo cubren toda la gama de productos. Para un producto moldeado completamente nuevo, calcule aproximadamente de 3 a 5 meses desde la presentación del diseño hasta el primer envío: de 2 a 4 semanas para prototipos, de 4 a 8 semanas para la fabricación de las herramientas de producción, de 2 a 4 semanas para las pruebas de certificación, de 1 a 2 semanas para la producción piloto y de 4 a 8 semanas para la producción en masa. Los productos del catálogo existentes con las herramientas ya preparadas pueden enviarse en 4 a 6 semanas después de que se confirme la personalización. Los pedidos OEM de modelos existentes suelen comenzar con entre 500 y 1000 unidades por modelo. Los programas ODM de moldeo personalizado generalmente requieren volúmenes iniciales mayores, ya que la inversión en el molde debe amortizarse en función de la cantidad del pedido. La cantidad mínima de pedido (MOQ) también varía según el tamaño y el embalaje del producto: un deshidratador compacto de 5 bandejas cabe en más de 2000 unidades en un contenedor de 40HQ, mientras que las unidades comerciales más grandes tienen cantidades mínimas de pedido más bajas. Un molde de inyección es una pieza de acero endurecido mecanizada con precisión, diseñada para soportar cientos de miles de inyecciones. Los costos reflejan las horas de mecanizado, el tipo de acero, el número de cavidades y la complejidad. La propiedad del molde es un punto contractual: los compradores suelen pagar por el molde y ser sus propietarios, mientras que la fábrica puede conservar una copia para su mantenimiento. Es fundamental acordar por escrito la propiedad, el almacenamiento y la responsabilidad del mantenimiento del molde antes de comenzar la fabricación. Un prototipo demuestra que el diseño funciona: forma, ajuste y función, tanto en herramientas blandas como de aluminio. Una producción piloto (de prueba) utiliza los moldes y la línea de producción para comprobar que el proceso funciona a gran escala, produciendo un pequeño lote de unidades de preproducción para las pruebas de certificación y la aprobación del comprador. Nunca omita la producción piloto; es la última oportunidad para corregir problemas de proceso de forma económica. Para la UE: CE (LVD + EMC según EN 60335 y EN 55014), RoHS, REACH y conformidad con el Reglamento 1935/2004 para contacto con alimentos. Para EE. UU.: UL 1026 (o ETL) de seguridad eléctrica, conformidad con la FDA 21 CFR para contacto con alimentos y FCC para productos con módulos electrónicos/inalámbricos. Las exportaciones a China requieren la certificación CCC para el mercado nacional. Confirme el paquete de certificaciones exacto para sus países de destino con la fábrica antes de realizar el muestreo. Solicite el diagrama de flujo del proceso con los puntos de inspección marcados, los registros de pruebas de un lote de producción reciente, el inventario de maquinaria (máquinas de moldeo, equipos de prueba, capacidad de la línea), los certificados de su categoría de producto y clientes de referencia en su mercado. Combine esto con una auditoría de fábrica realizada por un tercero y una inspección previa al envío en la primera producción. La documentación junto con la inspección es un excelente sustituto de una visita en el primer pedido. ¿Está planificando un programa de electrodomésticos OEM? Kangye apoya el desarrollo OEM/ODM en deshidratadores de alimentos, parrillas eléctricas, hornos freidores de aire, vaporeras y electrodomésticos para el cuidado de mascotas, con paquetes de cumplimiento listos para la certificación y una fabricación transparente. Contacta con nuestro equipo para hablar sobre muestras, cantidades mínimas de pedido y personalización.El proceso de fabricación de electrodomésticos para fabricantes de equipos originales (OEM): desde el diseño del molde hasta la carga del contenedor.
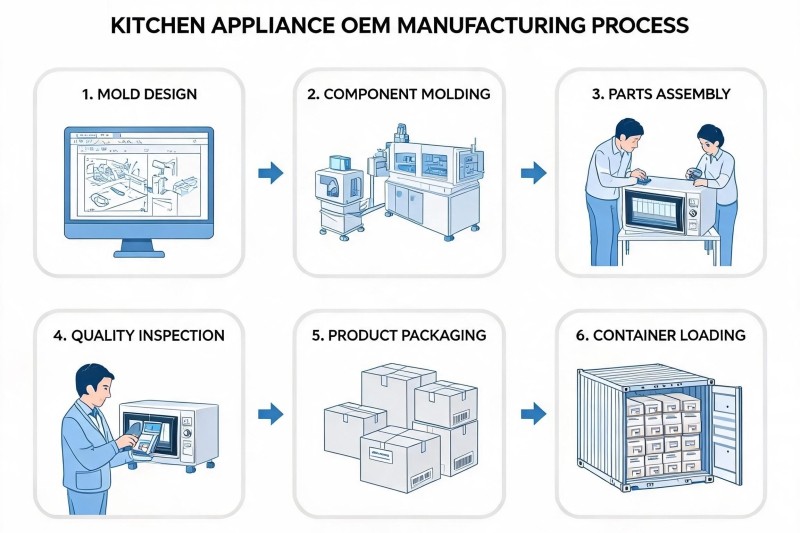
El proceso de fabricación OEM en seis etapas: un vistazo
Etapa 1: Resumen del producto y diseño para la fabricación (DFM)
Etapa 2: Desarrollo de herramientas y moldes: El artículo de largo plazo.
Tipo de molde Coste típico (China) Plazo de entrega Disparo de por vida Lo mejor para Molde prototipo (aluminio/acero dulce) US$2.000 – 8.000 2–4 semanas 5.000 – 50.000 disparos Validación del diseño, pruebas de ajuste, retroalimentación inicial del mercado. Molde para la producción de piezas pequeñas (8–16 cavidades) US$15.000 – 45.000 4–6 semanas Más de 500.000 disparos Perillas, botones, aspas de ventilador, marcos pequeños Molde para la producción de piezas medianas (2-4 cavidades) US$20.000 – 60.000 5–7 semanas Más de 500.000 disparos Carcasas, bases, tapas Molde de producción grande/sobremoldeado US$40.000 – 120.000+ 7-10 semanas 300.000 – 1.000.000 de disparos Piezas cosméticas de dos inyecciones, mecanismos complejos 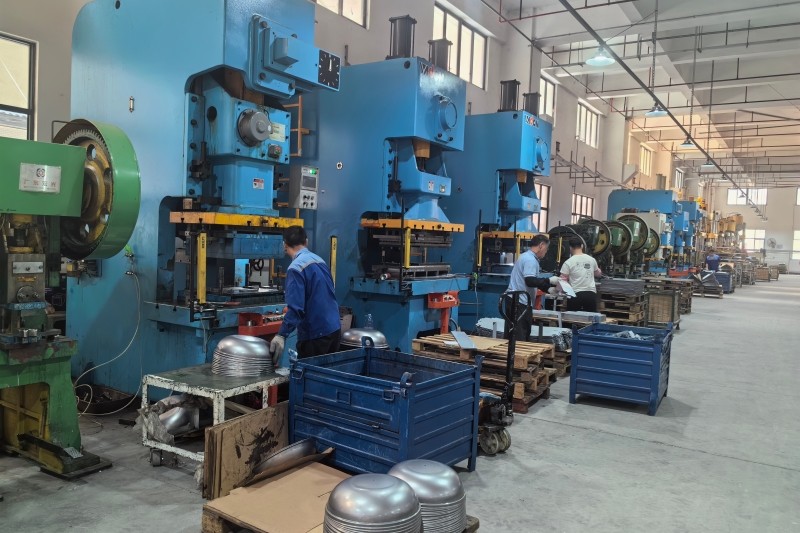
Etapa 3: Fabricación de componentes: moldeo por inyección, estampado y motores.
Etapa 4: Elementos calefactores, cableado y subconjunto
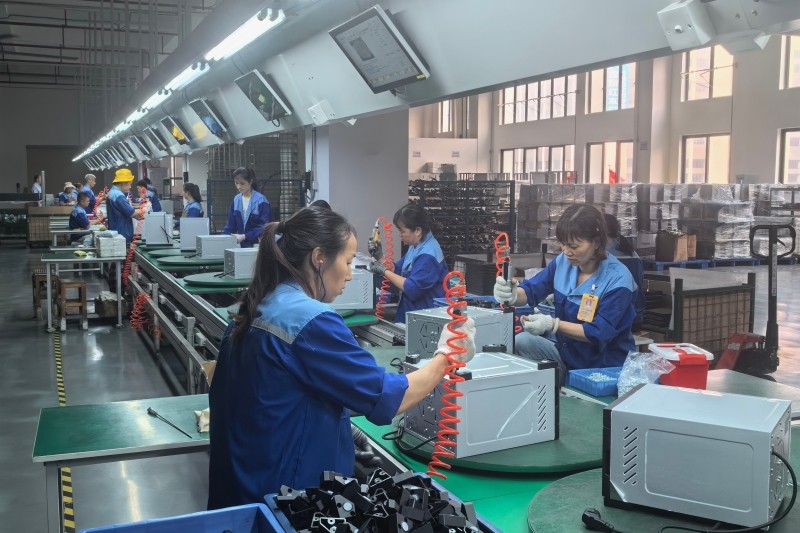
Etapa 5: Ensamblaje final y pruebas de seguridad en línea.
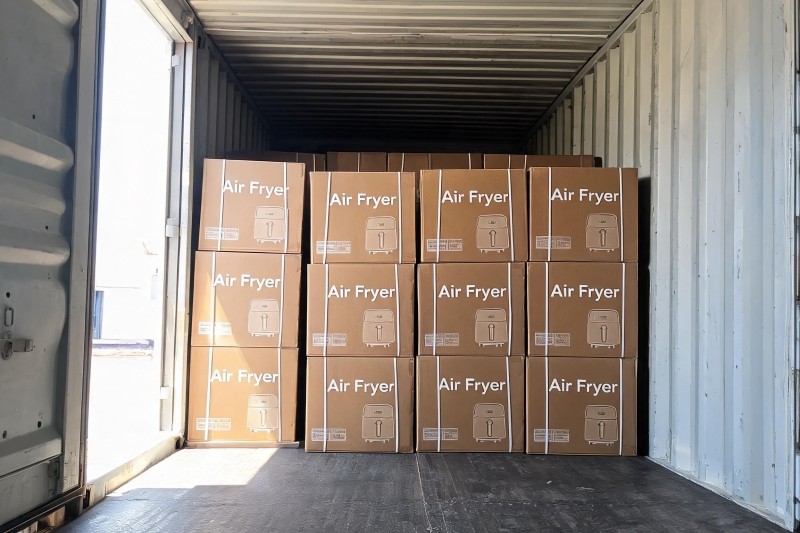
Etapa 6: Embalaje, inspección previa al envío y carga del contenedor.
Certificación y cumplimiento: Integrado, no añadido
Cronogramas e hitos: Cómo es un proyecto OEM realista
Hito Duración típica El papel del comprador Revisión de DFM y breve cierre 1–3 días Aprobar materiales, voltaje, objetivo de certificación Moldeo de prototipos y muestras 2–4 semanas Aprobar la forma, el ajuste y la función. mecanizado de herramientas de producción 4–8 semanas Aprobar la muestra T0, informe dimensional Muestreo y pruebas de certificación 2–4 semanas Reservar laboratorio de pruebas, preparar expediente técnico Prueba piloto 1-2 semanas Auditar la línea piloto, aprobar las unidades piloto. Producción en masa 4–8 semanas Programar PSI, supervisar los informes de producción Embalaje, inspección y carga 1-2 semanas Organizar la PSI y la logística Señales de alerta que debe auditar antes de comprometerse con un programa OEM.
Cómo Kangye dirige el proceso
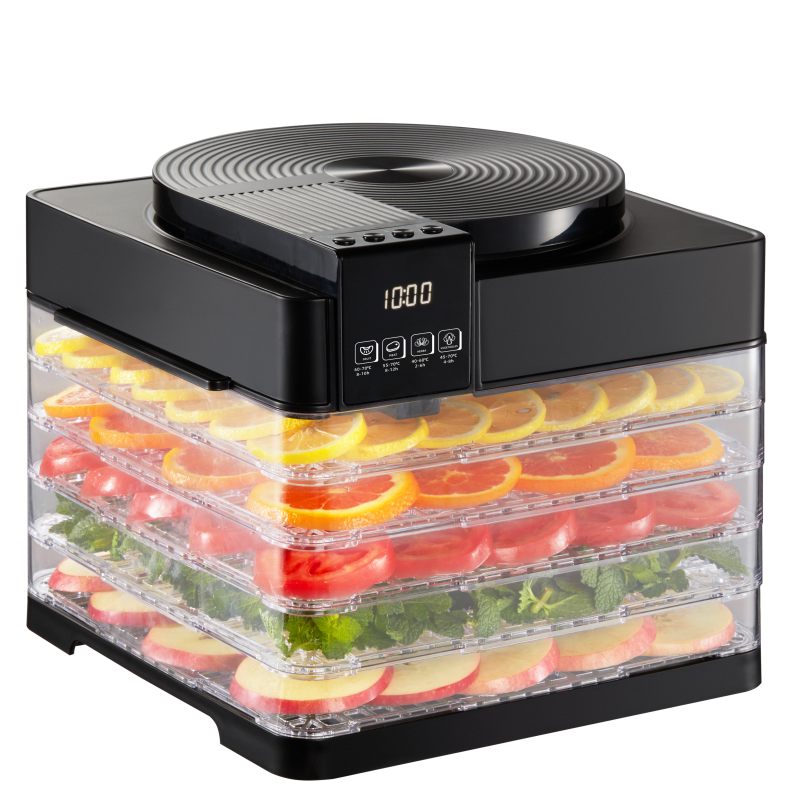
Producto destacado: Deshidratador de alimentos Kangye de 5 bandejas KYS-224
Conclusiones clave para compradores globales
Preguntas frecuentes
¿Cuánto tiempo tarda un programa completo de desarrollo de electrodomésticos OEM?
¿Cuál es la cantidad mínima de pedido (MOQ) típica para un pedido de electrodomésticos OEM?
¿Por qué es tan caro el molde y quién es el propietario después de la producción?
¿Cuál es la diferencia entre una muestra prototipo y una prueba piloto?
¿Qué certificaciones necesitan los electrodomésticos de cocina para su exportación?
¿Cómo puedo verificar la capacidad de producción de una fábrica sin visitarla?